шатун змз 406, 405, 409
Тема статьи — шатун змз 406. Самое первое на что надо обратить внимание это или глупость конструкторов, или отсутствие технологов на заводе вообще. Да бывает что-то делается из экономии, но бывает и просто техническая неграмотность. Я про втулку в верхней головке шатуна, которая некоторое время была скручена из ленточки. Чего только не писали на форумах. Ищите шатун змз 406 чтобы разрез втулки смотрел вбок, это сделано специально для прохода масла и другая подобная фигня.
А как там в мире?
Давайте поглядим, как это сделано у эталонных моторостроителей. Есть два варианта развития событий. Это целиковая втулка, или из бронзы, или из металлокерамики. Когда у моторостроителей были популярны поршневые пальцы, которые запрессовывали в шатун, втулки можно было делать из чего угодно. Далеко ходить не надо, яркий пример это жигулевская классика. Извините, конечно в «девичестве» Фиат. Были и другие интересные решения. В частности, более старшее поколение, должно помнить чешские мотоциклы Ява. В верхней головке шатуна была реализована идея, с игольчатым подшипником. Где внутренней обоймой выступал палец поршня. При грамотной сборке и монтаже все замечательно работало.
Шатун змз 406
Сейчас на рынке есть два типоразмера. Первый вариант, это стандарт, который идет для всех двигателей. То есть 406, 405, 409. И укороченный вариант, под так называемую 407 конфигурацию. Блок 406, поршня 406, коленвал 409, укороченные шатуны. Спору нет, вариант интересный, но требует к себе особого подхода, особенно программного обеспечения.
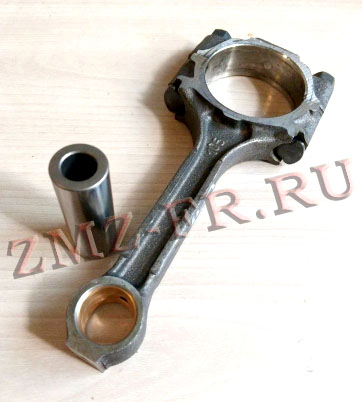
Дефектовка
Первое, что мы должны сделать, после разборки блока, провести дефектовку шатунов. А именно сделать промер нижней головы, без вкладышей. Если нам НЕ нужен результат, то алгоритм следующий. Берем шатун, делаем вид что взвешиваем его в руках, напрягаем и морщим лоб и наконец выдаем фразу, ну походит еще, чего ему будет. Ежели нам нужен результат, то в руках у Вас или у мастера, который взялся за капиталку двигателя или блока, волшебным образом должен появиться нутромер. Дело в том, нижняя голова шатуна, по мере работы приобретает форму эллипса. И когда мы монтируем новые вкладыши и затягиваем с нужным усилием бугель шатуна, они деформируются. Как следствие, масляного клина в зазоре не будет, масло будет просто «выливаться». Если все оставить как есть, потом будете удивляться, где давление масла на только что собранном двигателе. Процесс измерения нижней головы шатуна змз 406, я постараюсь показать в специальном видео.
Ремонт ВГШ
Предположим, что с промером нижней головы шатуна змз 406 Вы справились. Все хорошо и надо идти дальше. У Вас на руках есть поршневая группа, которая включает в себя поршневой палец. И вот тут начинается разница между немецкой школой и русской. С советских времен, у ЗМЗ в ходу цветная схема поршней и пальцев и только надо подобрать одно к другому. И зазор размером в одну сотку, до сих пор считается нормальным. Тот, кто изучал курс «детали машин», должен знать такое понятие, как перекладка зазора. Давайте, чтобы было понятно, доведем ситуацию до абсурда. Представим, что зазор в верхней головке шатуна, ну пусть будет 1мм. Поршень двигается снизу-вверх, коленвал толкает шатун, работает нижний сегмент пальца шатуна. Дошли до ВМТ. Искра в цилиндре, воспламенение, поехали вниз. В этот момент и происходит перекладка зазора. Поршень замер, его начало давить вниз, и он со все дури, ударяется о верхний сегмент пальца, выбирая 1мм. Естественно данная конструкция долго не проработает и просто развалится. Но смысл, надеюсь я донес.
У нас считается, что нормальным является зазор в 0,01 мм, то есть одну сотую миллиметра. Я тоже долгое время так считал, пока не прочитал немецкую литературу. Там было сказано, что при применении определенных материалов в верхней головке шатуна, рекомендуемый зазор в данной паре нужно делать от четверти сотой до половинки. То есть диапазон в одну сотую делится аж на 4 части. Материалов, которые рекомендовались в данной статье у меня нет, поэтому пришлось чуть упростить процесс и точность операции. Сейчас при ремонте верхней головки шатуна я заказываю зазор в 0,05мм, то есть пол сотки.
Геометрия расточки
Зазор — это половина дела, на втором месте идет геометрия расточки. Ось поршневого пальца, должна быть строго под 90 градусов, относительно вертикальной оси шатуна. Наверное, не надо рассказывать про то, что долго «кривая» расточка не проработает. Во-первых, это сразу почувствуется при сборке блока. Второй момент — это боковой износ. Представьте себе эту картину, где поршень изначально стоит перекошенный в цилиндре.
Теперь про момент истины. Вы получили из ремонта шатун змз 406 или любого другого двигателя. Как нам проверить расточника, который «крут как пуп земли». Берем поршневой палец, смазываем его маслом и одеваем на него все четыре шатуна. Если какой-то из них, расточен не по оси, мы сразу это увидим, даже невооруженным глазом. Подзываем к себе расточника, и нежным матом просим его рассказать, что за ******, простите что за картину, он нам изобразил.
Материал втулки
Разрезная втулка
Этот вариант я упомяну, при оговорке. ТАК делать не надо. Это втулка, сделанная с разрезом. Конструкция пришла еще с змз 402. Но есть одно маленькое, НО. Это мощности и обороты, которые развивал 402 двигатель, и характеристики 406, 405, 409 двигателей. Втулки данного типа были популярны в шатунах мотоциклов Урал и Днепр, откуда они пришли от БМВ и Цундапа)). Даже догадываюсь, почему они появились на свет в таком варианте. Это вопрос ремонтопригодности и монтажа-демонтажа втулки, которую можно сделать «на коленке». Да, на малонагруженных двигателях это рботает, но на современных двигателях, время этой конструкции прошло
Стале-бронзовая целиковая втулка
В отношении шатуна змз 406, часто применяются втулки ВГШ от мерседесовского двигателя М102. Но вариант «купить, запрессовать в тисках и поставить», тут тоже не катит. Втулка ставится в шатун с совершенно определенным натягом, потом растачивается под палец. Крайне желательно произвести операцию, которая носит название хонингование. Это нанесение микросетки, для удержания масла. И не забываем, для того чтобы получить качество, производитель втулок должен быть хай-класса. Фирма Kolbenschmidt делает заготовки втулок ВГШ, аж трехслойными. Основа — это сталь, рабочий слой – напыление бронзы, слой для обработки и хранения – покрытие оловом. Так называемая SEMI запчасть. То есть для установки на специальном оборудовании с последующей совместной обработкой. Если Вы купите дешманский вариант втулки от мерса, это в конечном итоге не сильно будет отличаться от варианта с разрезной втулкой.
Просто бронза
Звучит очень привлекательно. Если бы не окружающие реалии. Недавно я заехал на металло базу за профильной «черной» трубой. И мне предложили выбор между русской и китайской. Последняя была дешевле. А теперь представьте, что на этой же базе Вы спросите про определенную марку оловянистой бронзы. Готовитесь, к тому, что на вас посмотрят, как на пришельца с альфы центавры. Когда я делал титановые тарелки клапанов, сплав я заказывал в Германии, так выходило и надежнее, и дешевле. Вернемся к втулкам. В своей работе я предпочитаю именно «бронзовый» вариант. Отвожу шатуны змз 406, вместе с поршневыми пальцами на завод, заказываю зазор. Работа выполняется на расточном станке. Потом хонингование.
Донор
Что берем за основу? Новые шатуны, старые со своего двигателя, или есть еще варианты? Шатун змз 46 не очень удачен по своему конструктиву. На двигателях конкурентов, похожего «литража», нижние части сделаны чутка помощнее. Очередной раз задаем извечный русский вопрос – кто виноват и что делать? Можно купить новые шатуны. Вам будут предложены или шатуны ЗМЗ или Танаки. У меня есть подозрение что сейчас это может быть сделано, на одном заводе. Но для меня это все равно полуфабрикат, который требует доработки.
Вариант
Не секрет, что один и тот же двигатель, который ставится на разные машины, изнашивается по-разному. Далеко ходить не будем. Двигатель на Волге просто возит сам себя, он же поставленный на Газель, работает просто на износ. Вот этим я предлагаю воспользоваться своим клиентам. Я предлагаю своим клиентам купить блок змз 406, который ездил на Волге. Что мы имеем? Допустим у Вас Патриот и двигатель змз 409. С «волговского» блока мы забираем шатуны, целиковый промвал и масляный насос. Все эти детали один в один ставятся на 409 блок. Но при этом мы еще получаем качество, когда завод сам делал детали, с нормальным технологическим циклом. В отношении шатунов могу сказать, что мне еще не попадались шатуны змз 406, снятые с Волги, с нижним эллипсом. Но и в этом варианте тоже надо понимать, что это тоже полуфабрикат, для дальнейшей работы. Было несколько вариантов, когда я брал из «волговского» блока даже поршневые пальцы. Еще раз, для тех кто не понял, шатуны у двигателей 406, 405, 409 – одинаковы и носят одинаковый номер в каталоге запчастей.
Очень важный момент
Я уже пару раз вспоминал в своих статьях, что десять лет назад мне довелось принять участие в капитальном ремонте двигателя Роллс-Ройс. Да он был не молод. Но это был фирменный двигатель с двумя буквами RR на блоке, а не BMW, которые ставят сейчас. Ради чего это делается не понимаю до сих пор. Когда мы его разбирали, ручки слегка дрожали)). Я ожидал там увидеть какие-нибудь секретные покрытия или конструкторские изыски. Ничего подобного там не было. НО!!! Там была развесовка и балансировка всех движущихся деталей, с точностью до 1 грамма. Поршни, шатуны, коленвал, распредвалы, все было «облизано» вручную. Когда я отвез коленвал на электронный балансировочный стенд. Оператор станка мне сказал: Володя, я могу сделать только хуже. Все это я веду к тому, что в отношении поршней и шатунов, я исповедую теории правильной развесовки. Конечно если мы говорим о высоко оборотистых движках имеет смысл делать операцию, которая называется: приведение комплекта к центру масс. Но для шатунов змз 406, как мне кажется, просто достаточно приведения их к одной массе, с точностью до 2 грамм. Когда я беру на ремонт шатуны, обычно обязательно делаю такую развесовку, ибо заводская может гулять на комплект до 10 грамм.
Всегда готов помочь с ремонтом ВГШ и всем что расписано в данной статье. Оговорка только одна: нужно уже вчера со мной не работает. Хуже того работает в обратную сторону. Судорожно начинаю искать, куда я положил свой большой топор. Обычно в течение пары недель собираю 2-3 комплекта и отправляю на завод. Прошу не забывать, комплектовать заказ поршневыми пальцами, с которыми будет сборка двигателя. Именно под них и будет делаться ремонт ВГШ на шатунах змз 406.
Серия статей по данной тематике:
- Капиталка змз 406, первые мысли
- Степень сжатия двигателя
- Поршни змз 406, 405, 409. Зеркало на Яндекс Дзене
- Шатун змз 406 (Данная статья). Зеркало на Яндекс Дзене

Поршни змз 406


